


拿到一片 8 英寸或 12 英寸硅片,很多人第一眼会去找传说中的”平边”,结果只在边缘发现一个小小的 V 形凹口——这不是瑕疵,更不是切割事故,而是刻意加工出来的功能性结构,行业里叫 Notch(定位槽 / V 型缺口)。它尺寸不到 2 毫米,却承担着整条产线的方向识别、坐标定位和设备对准任务。一片硅片 Notch 做歪了 1°,后面光刻、刻蚀、划片全部跟着偏,整批晶圆都可能报废。这篇文章就把 Notch 的国际规范、加工方式和它存在的意义一次讲清楚。
一、Notch 是什么:从 Flat 到 Notch 的产业切换
硅片是圆柱形晶棒切片而来,圆片本身没有方向性标记,但半导体工艺是各向异性的——划片要沿解理面走、离子注入要核对晶向、光刻对准要有角度零点。所以每一片硅片出厂时都必须带一个”方向身份证”。
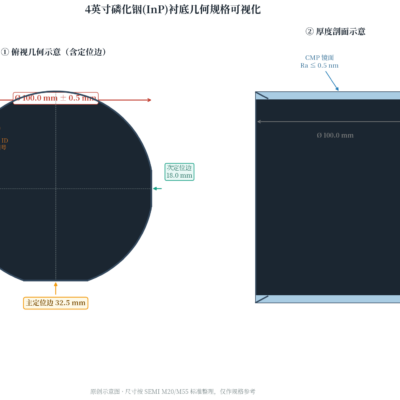
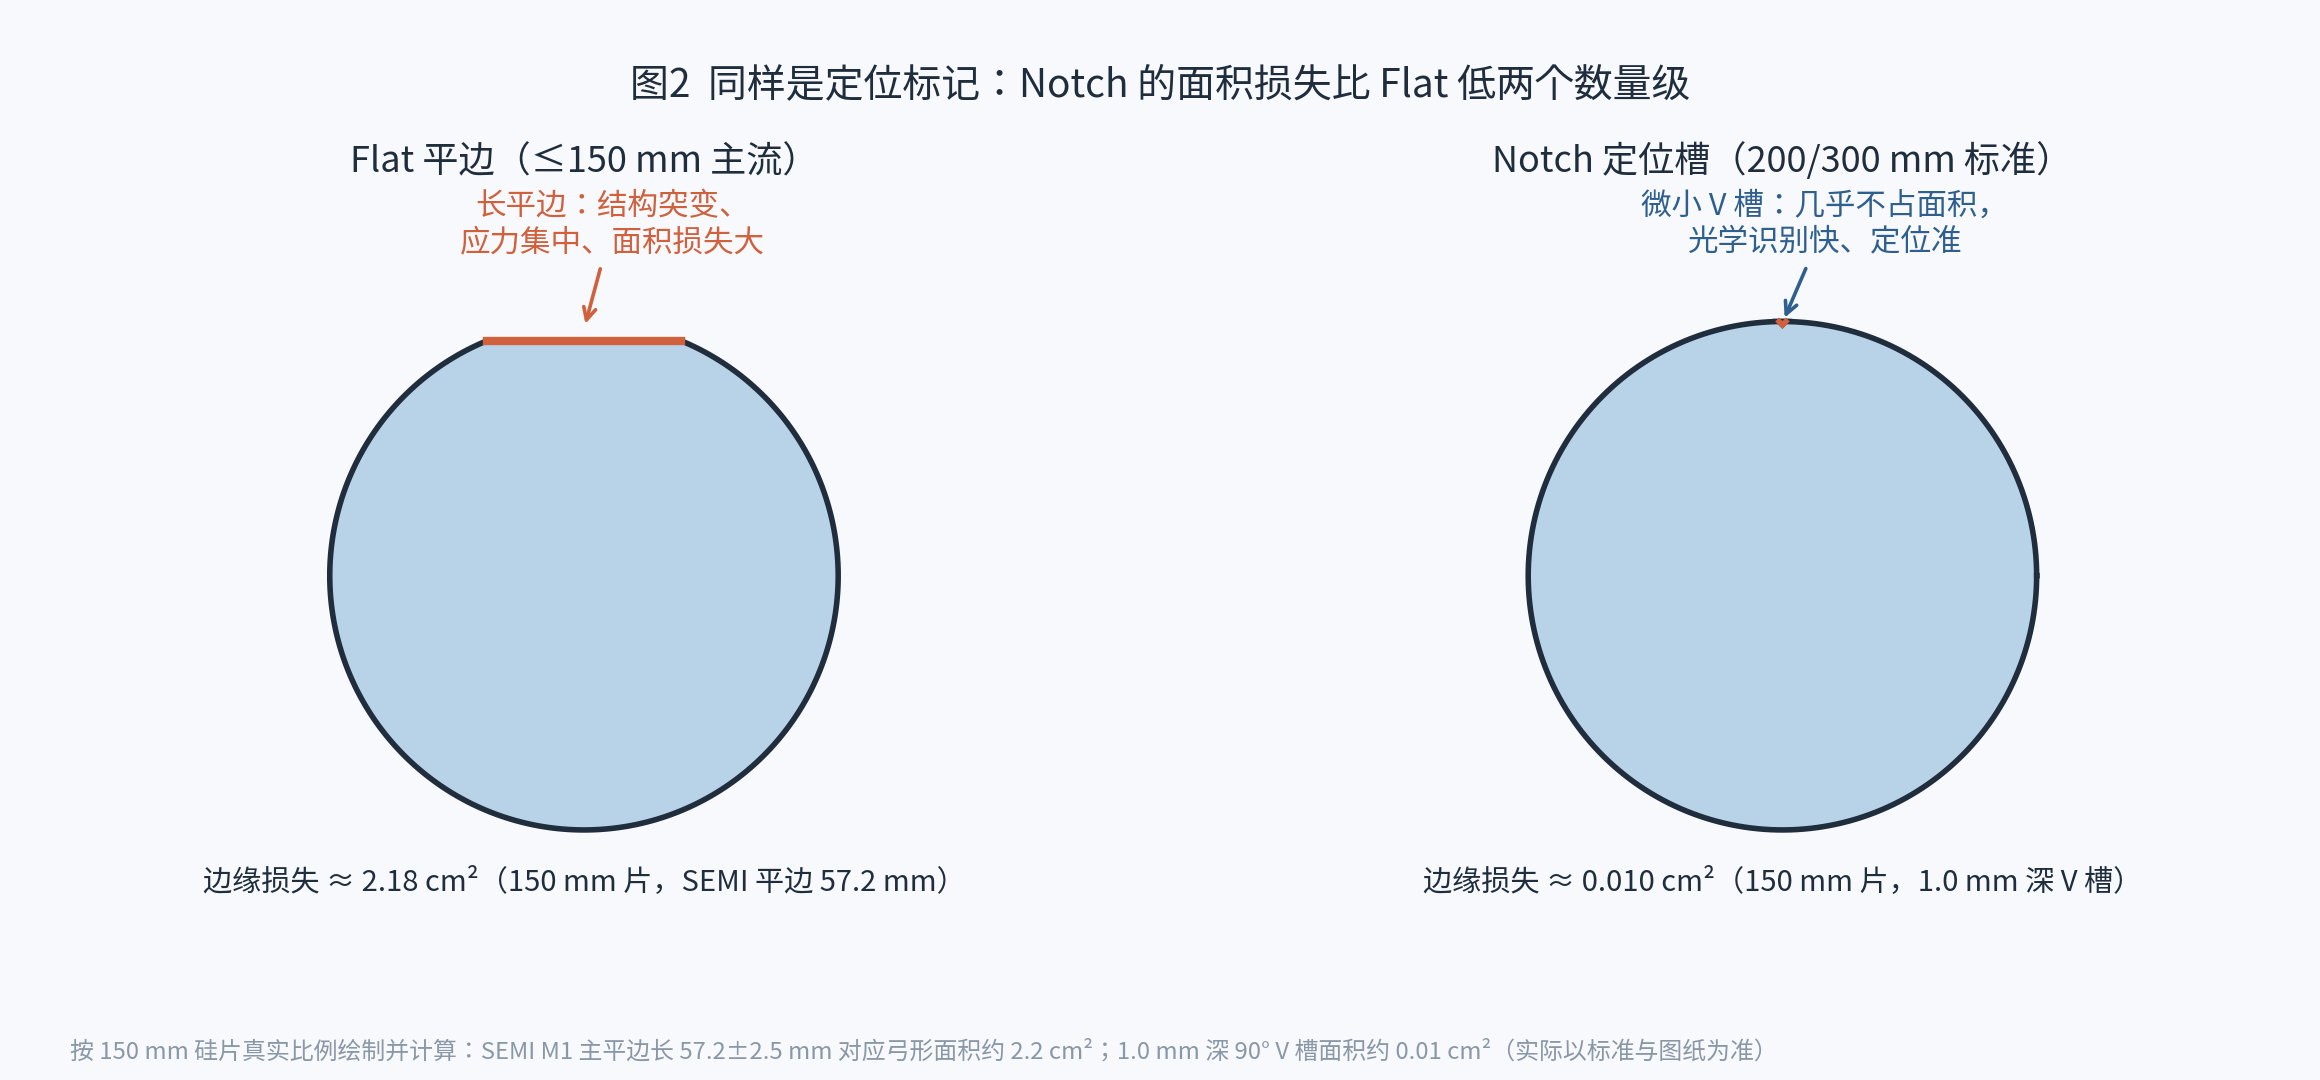
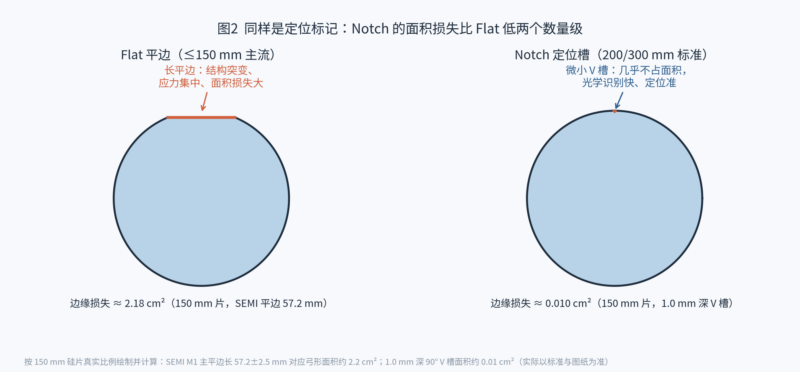
早期 6 英寸及以下硅片用的是 平边(Flat):直接在边缘磨出一个平直切面,肉眼可辨、机械定位直观。但随着硅片走到 200mm、300mm,平边的弊端暴露无遗:为了磨出符合规范的长平边,要切掉一大块宝贵的硅材料;平边处的截面突变在高温炉管里成为应力集中点,裂片风险上升;而且平边定位精度有限,跟不上全自动产线的对准要求。
因此行业按 SEMI 标准逐步完成切换:150mm 及以下以平边为主,200mm 及以上统一采用 Notch。Notch 只在圆周上开一个深约 1mm 的 V 形小槽,几乎不动硅片的”筋骨”,却把方向标记这件事做得更精准、更省料、更适合机器识别。
二、Notch 的国际规范:SEMI M1 怎么定义
硅片尺寸与边缘结构的权威标准是 SEMI M1《硅单晶抛光片规范》,国内对应参考 GB/T 12964《硅单晶抛光片》和 YS/T 26《硅片边缘轮廓检验方法》(该方法明确可用于检验含切口在内的边缘轮廓,砷化镓等材料可参照执行)。以 300mm 硅片为例,Notch 的关键几何参数如下表:
| 参数 | 常见规范值 | 为什么重要 |
|---|---|---|
| 缺口深度 Vh | 标称 1.00 mm,公差 +0.25 / −0.00 mm(部分厂规 1.125 ± 0.125 mm) | 太浅光学传感器识别不到,太深增加边缘应力集中 |
| 夹角 AngV | 90°,公差 +5° / −1° | 决定传感器识别与缺口中心计算的重复性 |
| 两侧拐角半径 R1/R2 与底部曲率 Vr | 平滑圆弧过渡,无尖角、无微裂纹 | 抑制应力集中,防止传送中崩边、掉粒 |
| 缺口轴向 | Notch 轴与指定晶向平行((100) 硅片惯例指向 <110> 晶向),偏差典型要求 ≤1° | 晶向是划片、解理、各向异性工艺的基准 |
| 数量 | 1 个,一般不设第二基准 | 唯一角度零点,避免歧义 |
两点提醒:其一,深度标注的是”从名义圆周到缺口最深点的径向距离”,不要拿局部崩缺后的边缘去量;其二,SEMI 标准会随版本修订,采购时应在订单上写明材料、晶向、缺口规范及所引用的标准版本,SOI、碳化硅、蓝宝石等非标晶片更不能默认套用硅片的缺口朝向。
三、为什么要做 Notch 口:四个绕不开的理由
1. 给全自动产线一个”角度零点”
12 英寸产线没有人工摆片这回事。机械手每次传片,设备的光学传感器都要先找到 Notch、算出缺口中心,把晶圆转到预设方位角。光刻对准、晶圆键合、CP 测试的探针卡排布,全部以 Notch 为初始坐标系。可以说 Notch 是晶圆坐标系里的”本初子午线”。
2. 标定晶向,服务各向异性工艺
划片沿解理面走刀能大幅减少崩边;功率器件选特定晶向以获得更高的沟道迁移率;碱性湿法腐蚀各向异性刻蚀更是完全依赖晶向。Notch 与晶向的夹角公差控制到 1° 以内,就是给这些工艺一个可信赖的晶向实物基准。
3. 最大化有效面积
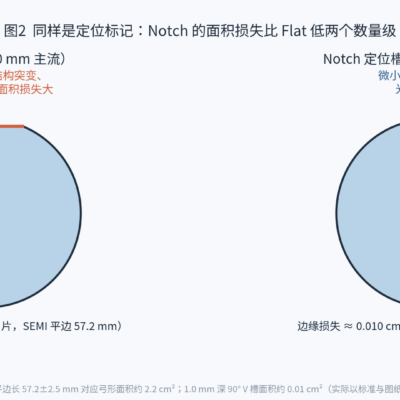
按 150mm 硅片实算:SEMI 规范的主平边长约 57.2mm,对应边缘弓形面积约 2.2 cm²;而一个 1.0mm 深的 90° V 槽面积约 0.01 cm²——相差两个数量级。对动辄数百颗大 Die 的 12 英寸晶圆来说,这就是实打实的产出差。
4. 机械结构与良率的双重考量
长平边是圆周上的截面突变,晶圆在高温氧化、快速热处理中反复经受热应力,突变处最容易起裂。Notch 尺寸小、两侧带圆滑过渡,应力分布均匀得多。同时,Notch 表面状态也是颗粒管控点——边缘崩缺会持续掉粒污染产线,所以规范才对 R1/R2、Vr 这些”看不见的圆角”斤斤计较。
四、Notch 是怎么加工出来的
主流工艺有两种:金刚石砂轮磨削开槽和激光切槽。金刚石 V 形砂轮按标准轮廓磨出缺口,效率高、轮廓稳定,是大尺寸硅片的主流量产方式;激光切槽则适合硬度极高的材料(如碳化硅、蓝宝石)和特殊轮廓需求。无论哪种方式,开槽后都要经过倒角去毛刺 + 边缘抛光,消除槽口微裂纹和残留应力——一个带着隐性裂纹的 Notch,就是埋在晶圆边缘的定时炸弹。
加工完成后用光学投影、边缘轮廓仪按 YS/T 26 或 SEMI 相关方法测量深度、夹角与轴向偏差,逐项对照图纸验收。
五、Notch 做坏了会怎样
- 深度不足:传感器识别失败,传片报错甚至碎片;
- 轴向偏差超标:晶向系统性偏移,划片崩边率上升,功率器件电参数一致性变差;
- 槽口崩缺、微裂纹:成为颗粒源和裂纹源,在高温工序放大成整片报废;
- 夹角不对称:缺口中心计算漂移,批次间对准重复性下降。
六、采购建议:怎么把 Notch 这一关把好
结合我们日常给客户供片的经验,给几条实在的建议:
- 先对尺寸,再对标准版本:150mm 以下确认平边规范,200mm 及以上确认 Notch 深度、夹角、轴向公差,并在合同里写明引用 SEMI M1 的具体版本;
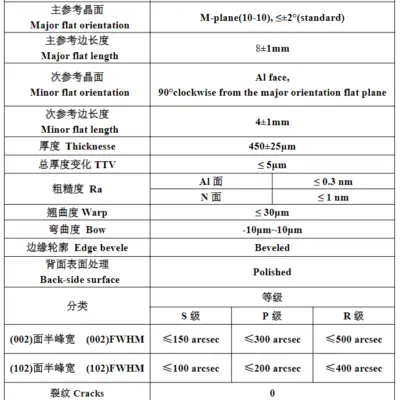
- 非硅材料单独沟通:碳化硅、蓝宝石、砷化镓的缺口加工方式与应力敏感度不同,务必确认供应商有对应材料的开槽与倒角能力;
- 索要边缘轮廓检测报告:深度、夹角、轴向偏差三项缺一不可,最好附带槽口显微照片;
- 小批量先试片:把缺口件放进自己的上下料与对准系统跑一轮,确认传感器识别与对准重复性后再放量。
常见 FAQ
Q1:Notch 和 Flat 能不能同时存在于一片硅片上?
规范上不共存。按 SEMI 惯例,200mm 及以上硅片只有 Notch;150mm 及以下用平边体系(主平边 + 次平边区分晶向与导电类型)。特殊定制件除外。
Q2:Notch 为什么通常指向 <110> 晶向?
这是 (100) 硅片的行业惯例,便于划片沿解理面走刀并统一设备基准。(111) 硅片及部分化合物衬底的基准方向不同,下单时需明确晶向与缺口轴向的对应关系。
Q3:Notch 的深度公差为什么只允许往深了偏(+0.25/−0.00)?
浅于标称值时传感器可能识别不到,影响自动化传片;所以下差卡死为 0,上差放宽到 0.25mm,兼顾识别可靠性与应力控制。
Q4:Notch 处可以打激光标记吗?
激光序列号一般打在硅片背面靠近 Notch 的区域,用于追溯,但要避开器件区和边缘排除区,且标记深度需受控以免产生微裂纹和颗粒。
Q5:蓝宝石、碳化硅衬底也做 Notch 吗?
做,且多为光电子和功率器件产线的必备特征。但这些材料硬度高、脆性大,通常采用激光开槽 + 精细倒角,几何公差参照 SEMI 框架并结合客户图纸约定。